Какво е ?ВИГ заваряване
TIG заваряването е разработено през 40-те години,основно за нуждите на авиационната индустрия,когато е било необходимо да бъде заварен алуминий и магнезий.
Отначало защитния газ е бил хелий.
Това е било хелий електродъгово заваряване.
Днес най общото название е
TIG заваряване.
Електродъгово заваряване в инертен газ с нетопящ се електрод (ВИГ заваряване), процес 141
Дъгата гори между не топящия се волфрамов електрод и заварявания детайл. Инертният защитен газ (аргон или хелий) не влиза в реакции и предпазва шева от вредното влияние на въздуха .
T I G - --
T = Tungsten
I = Inert
G = Gas (Международно )
Други наименования: ВИГ -
В = Волфрам
И = Инертен
Г = Газ ( българско )
WIG -
W = Wolfram
I = Inert
G = Gas ( Германия )
GTAW -
G = Gas
T = Tungsten
A = Arc
W = Welding ( САЩ)
-заваряване с нетопящ се електрод в среда от аргон
Описание:СъщностВИГ-заваряването е електродъгов начин на заваряване с нетопим волфрамов електрод в защитна газова среда от инертен газ. Допълнителният материал може да се подава под формата на пръчка тел .
ВИГ-заваряването може да се изпълнява:
- ръчно (горелката се държи с едната ръка, а допълнителният материал - с другата)

1.Изделие
2.Щипка за кабел маса
3.Горелка
4.Допълнителният материал
- или
механизирано (механизирано преместване на горелката и подаване на тела).


-
Принцип на процеса : 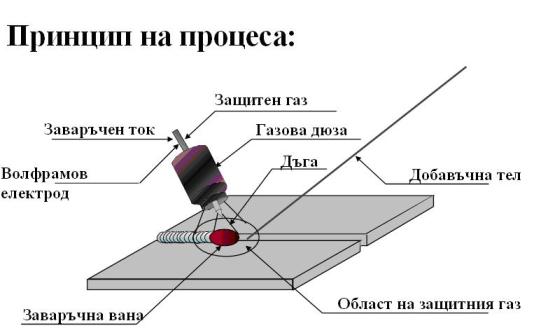
При този вид заваряване дъгата се възбужда между е волфрамовия електроди и изделието,в среда от инертен защитен газ .Използват се електроди или от чист волфрам или волфрамови електроди легирани с различни елементи .Необходимо е дъгата да стопи основния метал.В зависимост от дебелината на изделието и вида на съединението заваряването се извършва без или с допълнителен материал.Допълнителния материал е във вид на пръчки тел с различен диаметър ,който се подава в заваръчната вана при необходимост ,и отново е в зависимост от дебелината на изделието и вида на съединението .Заваряването се извършва или с прав или с променлив ток.
Схема на процеса :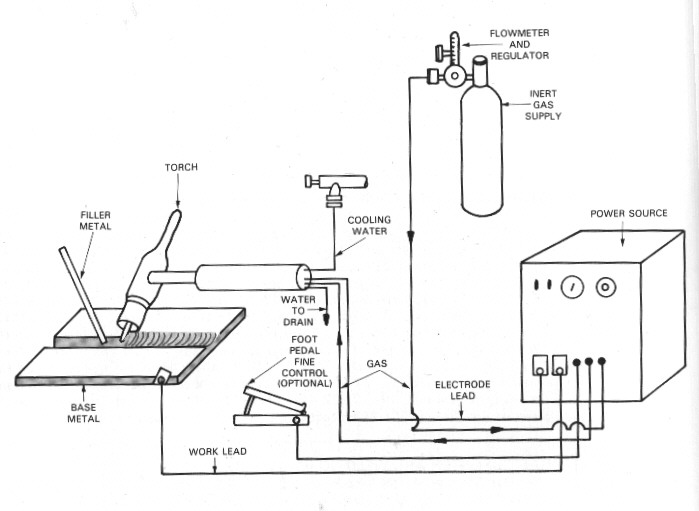 Области на прилагане :
Този метод на заваряване се използва широко за най-различни промишлени и потребителски нужди..
Широко разпространен е в химическата, хранително вкусовата , авиационната и космическата промишленост, и в още много други индустрии
При заваряване на материали:Посредством ВИГ метода се заваряват практически всички метали и сплави.: Въглеродни, конструкционни и неръждаеми стомани, Алуминий ,магнезии и техните сплави, титан ,никел, мед, месинг, бронз, както и съединяване на разнородни метали и сплави .
Предимства:Посредством ВИГ-заваряване могат да се съединяват почти всички заваряеми материали. При заваряване на материали покрити с труднотопим окисен филм (като например алуминий, алуминиеви сплави, магнезий, магнезиеви сплави и др.) е необходимо вземането на специални мерки.
Качеството на заваръчния шев е много високо, тъй като с отделянето на източника на топлина (заваръчната дъга) от допълнителния материал могат да се избегнат дефектите образуващи се в началото на шева.
При това заваряване върху шева не се образуват шлака и пръски.Следователно не е необходимо тяхното отстраняване.
ВИГ-заваряването може да се прилага във всички позиции (пространствени положения). По този начин могат да се заваряват листове с малка дебелина или да се полага корена на шева.
Недостатъци:При ВИГ-заваряване се работи с малки скорости на заваряване и ниска производителност на стопяване на метала. За осигуряване на висококачествен заваръчен шев е необходима добра подготовка на заварчика (висококвалифициран заварчик).
Поради това че се използва защитен газ , отрицателно влияние върху качеството на шева имат фактори на околната среда, като течение и вятър.
Технологични свойства и характеристики Технологичните свойства на заваряването с нетопим електрод в защитна среда от инертен газ се определят от начина на захранване на дъгата, която се възбужда между електрода и изделието. Захранването на дъгата съответно може да е с постоянен ток с права или обратна полярност или с променлив ток.
По правило се работи с постоянен ток или с импулсен постоянен ток при права полярност ( - ) на електрода.
За материали с труднотопим окисен филм на повърхността като алуминий, магнезий и техните сплави, както и при някои бронзи се използва променлив ток
Използването на постоянен ток и права полярност се препоръчва при заваряването на всички метали и сплави с изключение на алуминия, магнезия и сплавите им. Дъгата се характеризира със стабилно горене, а концентрацията на топлината върху заваряваното съединение е по-голяма. Характерно за заваръчната вана е, че тя е по-тясна и дълбока с възможност за по-големи скорости на заваряване. Заваряването с постоянен ток с права полярност позволява да се получи максимално проникване на заваръчния метал. Обикновено се използва източник със стръмно падаща волтамперна характеристика.
Има специални случай в които определени марки алуминий могат да се заваряват при права полярност ( ( - ) на електрода ) но само в защитна среда от хелий и с къса дъга.
При използването на постоянен ток с обратна полярност ((+) на електрода) ,се наблюдава влошаване на устойчивостта на дъгата и нарастване на напрежението й. Също така нагряването на електрода е по-голямо. В този случай обаче се проявява очистващо действие на дъгата. По тази причина този начин на захранване се счита за много подходящ при заваряване на алуминий и магнезий. Поради силното износване на електрода обаче, на практика обратната полярност се прилага само при заваряване на малки дебелини със стойности на тока до 60-80Ам.
Използването на променлив ток до голяма степен съчетава предимствата на двата начина на свързване при постоянен ток. Това се явява и основният начин на заваряване на алуминий, магнезий и техни сплави.
При ВИГ заваряването е необходимо дъгата да стопи основния метал, затова той се предпочита при заваряване предимно на елементи с малка дебелина. Процесът на заваряване може да се извършва във всички пространствени положения, а качеството на шева зависи до голяма степен от надеждността на защитата.
Обикновено се работи с малки скорости на заваряване и ниска производителност на стопяване на метала. При голямо изменение на напрежението (промяна в дължината на дъгата) стойността на заваръчния ток се променя незначително. Стойността на заваръчния ток може да се задава безстепенно.
Електродите, който се използват, обикновено се съобразяват с вида на тока (постоянен, променлив). При заваряването с постоянен ток се предпочитат волфрамови електроди с прибавки на ториев окис, циркониев окис, лантанов окис и смес от тези окиси. Окисите в количество от 1 до 5% подобряват запалването на дъгата и повишават възможностите за токово натоварване.
За ВИГ заваряване с променлив ток се използват предимно електроди от чист волфрам.
Електродите обикновено имат диаметър от 1 ¸ 3,2 mm и за ниските стойности на тока са заточени с конусна форма. С нарастване на тока ъгълът на конуса нараства.
За ВИГ- заваряване се използват инертни газове като аргон, хелий или смес от тях.
В Европа се заварява по правило със 100% аргон, тъй като хелият е много скъп. Само при дебели части от алуминий или мед може да се вдухва смес от аргон и хелий или 100% хелий при висока скорост на заваряване и достатъчен провар.
ВИГ-заваряването се прилага предимно при използването на допълнителен материал. Само при тънки детайли с много добро напасване на краищата може да се откажем от допълнителния материал.
При ръчно заваряване се подават пръчки с диаметър 1 ¸ 3,2 mm и дължина 1 m от свободната ръка на заварчика.
За механизирано заваряване се използват електродни телове с диаметър 0,8 ¸ 1,6 mm.
С ВИГ метода на заваряване, може да се избегне използването на запълващи материали. Детайлът може да бъде съединен, като се стопи вана. В обратния случай, попълващия материал се съединява с разтопения шев подавайки го ръчно, а не през бренера, както при МИГ/МАГ заваряването. Затова и бренерът на ВИГ апаратите е с толкова различна структура от този на МИГ/МАГ апаратите.
 Заваръчни токоизточници-трансформаторни

 -инверторни


 Влез
 Регистрация
 Въпроси/Отговори
 Търсене


